基礎知識
SUS304とSUS316の違いと使い分け
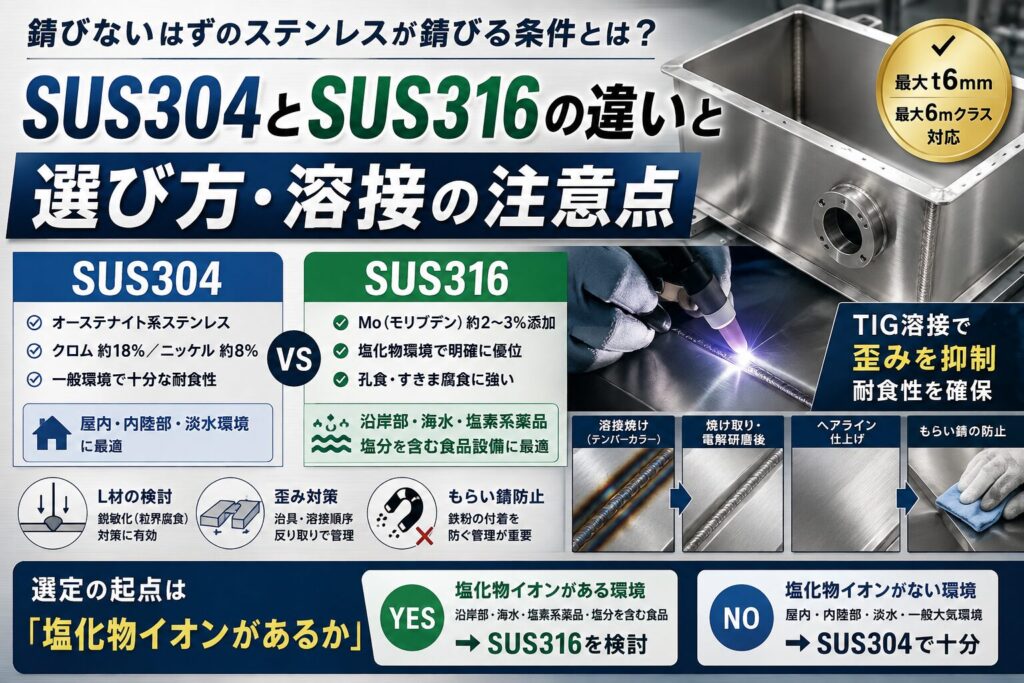
「錆びない材料が必要だからステンレスで」——装置の設計現場でよく交わされるやり取りですが、ステンレスにも錆びる条件があります。そして、SUS304で十分な環境と、SUS316でなければ持たない環境の境界は、意外とはっきりしています。
本記事では、製缶板金加工で使われる代表的なステンレス鋼SUS304とSUS316について、成分の違いが耐食性にどう現れるのか、そしてどのような環境でどちらを選ぶべきかを解説します。あわせて、溶接を伴う製缶品ならではの注意点——鋭敏化、溶接焼け、歪み——についても整理しました。
SUS304とSUS316の成分・規格の違い
SUS304とSUS316は、いずれもオーステナイト系ステンレス鋼に分類される代表的な鋼種です。見た目ではほとんど区別がつきませんが、成分に決定的な違いがあります。
| 項目 | SUS304 | SUS316 |
|---|---|---|
| 分類 | オーステナイト系 | オーステナイト系 |
| 主な成分 | クロム 約18%/ニッケル 約8% | クロム・ニッケルに加え モリブデン 約2〜3%を添加 |
| JIS規格 | JIS G 4304(熱間圧延/板厚3.0mm以上が中心) JIS G 4305(冷間圧延/板厚3.0mm以下が中心) JIS G 4303(棒鋼) | |
| 磁性 | 基本的になし(ただし冷間加工により帯磁する場合がある) | |
| 耐食性 | 一般環境では十分 | 塩化物環境で明確に優位 |
| 価格 | 標準 | モリブデンを含むぶん高価 |
| 比重 | 約7.93(SUS304) | |
モリブデンが果たす役割
ステンレスが錆びにくいのは、表面にクロムによる極めて薄い保護膜——不動態皮膜——が形成されているためです。この皮膜が傷ついても、酸素があれば自己修復します。
問題は、塩化物イオン(Cl⁻)が存在する環境です。塩化物イオンは不動態皮膜を局所的に破壊し、その一点から腐食が深く進行します。これが孔食(ピッティング)です。
SUS316に添加されているモリブデンは、この破壊された箇所に集まり、皮膜の修復を助けます。結果として、塩化物イオンによる孔食やすきま腐食に対する抵抗力が大きく高まる——これがSUS316の存在理由です。
耐食性の差はどこに現れるのか
「SUS316のほうが錆びにくい」は正しいのですが、すべての環境で優位というわけではありません。差が現れる領域と、現れない領域があります。
差が明確に現れる環境
- 海水・海洋環境……船舶部品、海洋構造物、港湾設備
- 沿岸部の塩害環境……潮風にさらされる屋外設置物
- 塩素系薬品を扱う設備……製紙工場の漂白設備、水処理設備
- 塩分を含む食品を扱う設備……調味料・漬物・水産加工の製造ライン
- 凍結防止剤が飛散する環境……道路周辺、寒冷地の屋外設備
差がほとんど出ない環境
- 通常の屋内環境
- 淡水を扱う設備
- 大気環境(内陸部の屋外)
これらの環境ではSUS304でも十分な耐食性が得られるため、SUS316を選ぶ意味は薄く、材料費の増加だけが残ります。
見落とされやすい注意点
SUS316は万能ではありません。硝酸などの酸化性の酸に対しては、SUS304のほうが優れる場合があります。薬品を扱う設備では「上位グレードだから安全」という判断が通用しないことがあり、実際に接触する薬品の種類と濃度、温度から個別に判断する必要があります。
使用環境から選ぶ判断基準
設計時の判断を実務的に整理すると、次のようになります。
| 使用環境 | 推奨材質 | 判断の根拠 |
|---|---|---|
| 屋内・一般環境 | SUS304 | 腐食要因が少なく、SUS316にする意味が乏しい |
| 屋内・高湿度 (洗浄工程など) | SUS304 | 塩化物がなければSUS304で対応可能。ただし溶接部の処理は必須 |
| 屋外・内陸部 | SUS304 | 大気環境ではSUS304で実績が豊富 |
| 屋外・沿岸部 (潮風あり) | SUS316 | 塩化物イオンによる孔食リスクが高い |
| 海水と直接接触 | SUS316 または上位鋼種 | SUS316でも条件によっては不十分。個別検討が必要 |
| 塩分を含む 食品・薬品 | SUS316 | 塩化物濃度と温度から判断。衛生要求とあわせて検討 |
| 酸化性の酸 (硝酸など) | 要個別検討 | SUS304のほうが優れる場合がある |
判断のコツ
選定で最初に確認すべきは「塩化物イオンが存在するか」の一点です。ここがYESであればSUS316を軸に検討し、NOであればSUS304を基本とする——この整理で、多くの案件は判断できます。
溶接を伴う製缶品では「L材」の検討を
ここからは、製缶品——つまり溶接を伴う構造物ならではの論点です。板金部品として曲げるだけであれば意識する必要はありませんが、溶接する場合は材質選定の考え方が変わります。
鋭敏化と粒界腐食
オーステナイト系ステンレスを溶接すると、溶接部の周辺が特定の温度域を通過します。このとき、鋼中の炭素がクロムと結びついてクロム炭化物として結晶粒界に析出し、その周囲がクロム不足の状態になります。
クロムが不足すれば不動態皮膜は十分に形成されません。結果として、溶接部の周辺だけが選択的に腐食する——これが粒界腐食であり、その原因となる現象が鋭敏化です。
L材(低炭素グレード)という対策
この現象は炭素が原因であるため、炭素含有量を低く抑えた「L材」を使うことで抑制できます。SUS304に対するSUS304L、SUS316に対するSUS316Lがこれにあたります(LはLow Carbonの意)。
| 鋼種 | 特徴 | 適する場面 |
|---|---|---|
| SUS304 | 標準グレード。流通量が最も多い | 一般的な溶接構造物 |
| SUS304L | 低炭素。鋭敏化を抑制。強度はやや低い | 腐食環境で溶接部の耐食性が重要な場合 |
| SUS316 | Mo添加。塩化物環境に強い | 沿岸部・塩化物環境の構造物 |
| SUS316L | Mo添加+低炭素。耐力・引張強さはSUS316よりやや低い | 塩化物環境で溶接部の耐食性も求められる場合 |
ただし、L材は強度がわずかに低く、価格も上がります。すべての溶接構造物にL材が必要なわけではありません。腐食環境の厳しさ、溶接部の量、要求される耐用年数から判断することになります。
コスト差と過剰スペックの見極め
SUS316はモリブデンを含むため、SUS304より材料費が高くなります。さらにL材を選べば、そこにも上乗せがあります。
コスト管理の観点で問題になりやすいのは、「念のため上位グレードにしておく」という判断です。腐食リスクが実際には低い環境でSUS316を指定すると、耐用年数は変わらないまま材料費だけが増加します。
一方で、逆の失敗はより深刻です。沿岸部の設備にSUS304を使い、数年で孔食が発生して交換が必要になれば、材料費の差額をはるかに超えるコストが発生します。
コストと耐用年数のバランス
材質選定は、初期の材料費ではなく「想定される耐用年数まで持つか」で判断するのが実務的です。そのためには、設置場所の環境情報——沿岸からの距離、洗浄薬品の種類、接触する液体の成分——を加工側と共有することが有効です。判断材料が揃えば、過剰でも不足でもない選定が可能になります。
また、部位ごとに材質を分けるという選択肢もあります。液体と直接接触する部分だけSUS316とし、フレームや脚部はSUS304、あるいは鉄+焼付塗装とする。こうした組み合わせにより、性能を維持しながらコストを抑えられる場合があります。
製缶加工から見たステンレスの扱いにくさ
ステンレスは、鉄(軟鋼)と同じ感覚では加工できません。設計段階で知っておくと、公差設定や構造の判断に役立ちます。
溶接歪みが出やすい
オーステナイト系ステンレスは、軟鋼と比べて熱伝導率が低く、熱膨張係数が大きいという性質があります。熱が局所に溜まりやすく、しかもよく伸びる——つまり、溶接による変形が起きやすい材料です。
大型のステンレス製缶品では、この歪みをいかに抑えるかが品質を左右します。溶接順序の工夫、治具による拘束、プレスによる反り取り、入熱を抑えた溶接方法の選択といった対策が必要になります。
曲げ加工でのスプリングバックが大きい
ステンレスは軟鋼より加工硬化しやすく、曲げた後に戻ろうとする力が強く働きます。狙った角度を出すには、この戻り分を見込んだ加工が必要です。
もらい錆に注意が必要
ステンレスそのものは錆びにくくても、加工中に鉄粉が付着すると、その鉄粉が錆びて表面に赤錆が広がります。これがもらい錆です。鉄とステンレスを同じ設備・同じ工具で加工すると発生しやすいため、工具や作業区画の管理が品質に直結します。
溶接後の耐食性を維持する後処理
ステンレス製缶品において、後処理は美観のための工程ではなく、耐食性を回復させるための工程です。ここを省くと、せっかくSUS316を選んでも溶接部から錆びます。
溶接焼け(テンパーカラー)は放置できない
溶接部の周辺に生じる、青や茶色の変色。これは単なる着色ではなく、不動態皮膜が損なわれ、酸化スケールが生じている状態です。この部分は耐食性が低下しており、腐食の起点になります。
主な後処理の方法
| 処理方法 | 内容 | 特徴 |
|---|---|---|
| 焼け取り (電解研磨式) | 電解液と電極で溶接焼けを除去 | 母材へのダメージが少なく、耐食性を回復できる |
| 酸洗 | 酸性の薬液で酸化スケールを除去 | 広い面積に対応可能。薬液の管理が必要 |
| 電解研磨 | 電気化学的に表面を平滑化 | 耐食性・清浄性ともに向上。衛生要求のある設備に有効 |
| 機械研磨 (サンダー等) | 物理的に表面を削る | 手軽だが、鉄系の砥粒が残るともらい錆の原因になる |
| ヘアライン仕上げ | 一定方向に細い筋目を入れる | 意匠性が高く、傷が目立ちにくい |
SUS430という選択肢
ステンレスにはもうひとつ、実務でよく登場する鋼種があります。SUS430です。
SUS430はフェライト系ステンレスに分類され、ニッケルを含まないためSUS304より安価です。ただし磁性を持ち、耐食性はSUS316>SUS304>SUS430という関係になります。
製缶品においては、耐食性がそれほど求められない屋内用途で、コストを抑えたい場合の選択肢となります。ただし溶接性はオーステナイト系に劣るため、溶接量の多い構造物には慎重な検討が必要です。
当社のステンレス製缶対応
株式会社アガツマでは、SUS304・SUS316を中心に、最大t6mmまでのステンレス製缶加工に対応しています。
| 項目 | 対応範囲 |
|---|---|
| 対応鋼種 | SUS304/SUS316(L材はご相談ください) |
| 対応板厚 | 最大 t6mm |
| 最大寸法 | 最大6mクラスの大型製缶に対応 |
| 溶接方法 | TIG溶接/ファイバーレーザー溶接ほか |
| 仕上げ | 焼け取り/電解研磨/ヘアライン仕上げ/サンダー仕上げ |
ステンレス製缶で最も難しいのは、溶接歪みを抑えながら、溶接部の耐食性も確保することです。当社は設計から溶接、仕上げまでを自社で一貫して行っているため、歪み対策と後処理を一体で計画できます。工程を分けた場合に起きがちな「歪みは取れたが焼け取りが不十分」といった事態を防げます。
ステンレス製缶加工品の製作実績をご紹介
カフェ向けステンレス下げ台
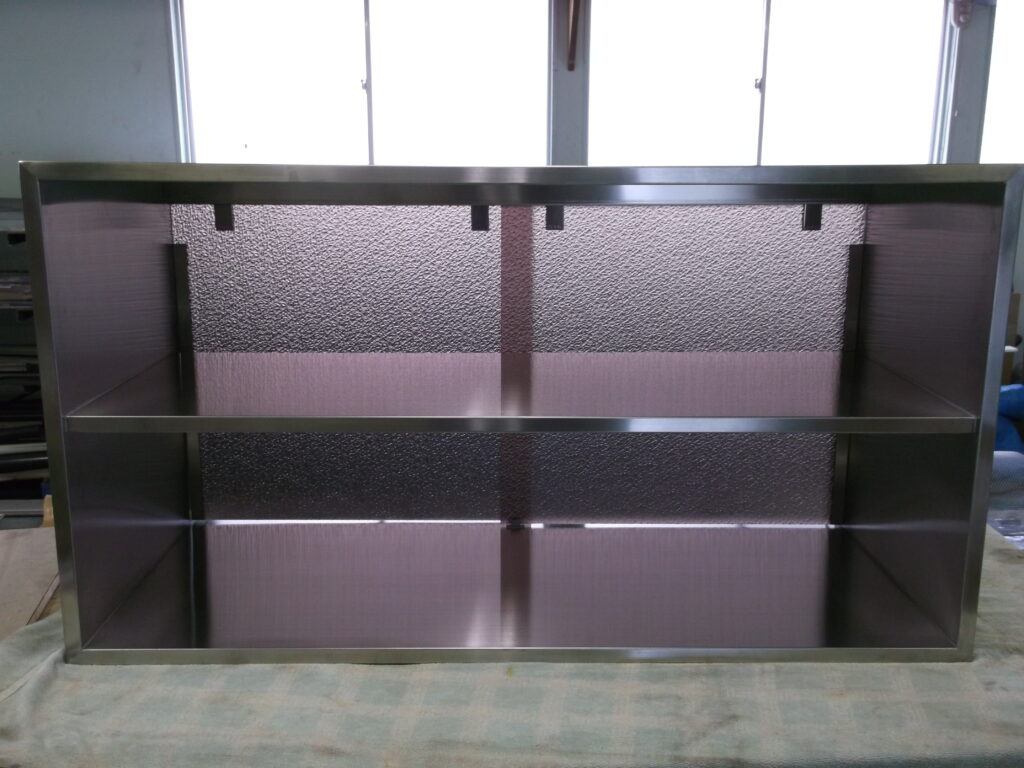
こちらは飲食店にて返却スペースとして使用されている板金製品です。清潔さを保ちやすいステンレスで製造いたしました。全国各地100店舗に納入実績がございます。
本製品は、エンドユーザーの本社まで訪問し、価格等の交渉を行いました。予算内に収めるため、自社で設計提案、試作しました。製品の仕様が確定したのち、量産にはいっています。中が見えないように扉をつける等、訪問などを通じて、積極的に設計提案を行いつつ、ユーザー様のご要望に機能面でもお応えしました。
取っ手付きステンレス製炉蓋

こちらの製品は熱処理炉に使用される蓋の事例になります。材質には耐食性と滑り止め機能に優れた厚さ6mmのステンレス縞鋼板を採用いたしました。納品にあたっては、搬入経路の確保と現場での設置作業をスムーズに行うため、全体を6分割した構造で設計・製作いたしました。
工作機械向け 特注機械カバー
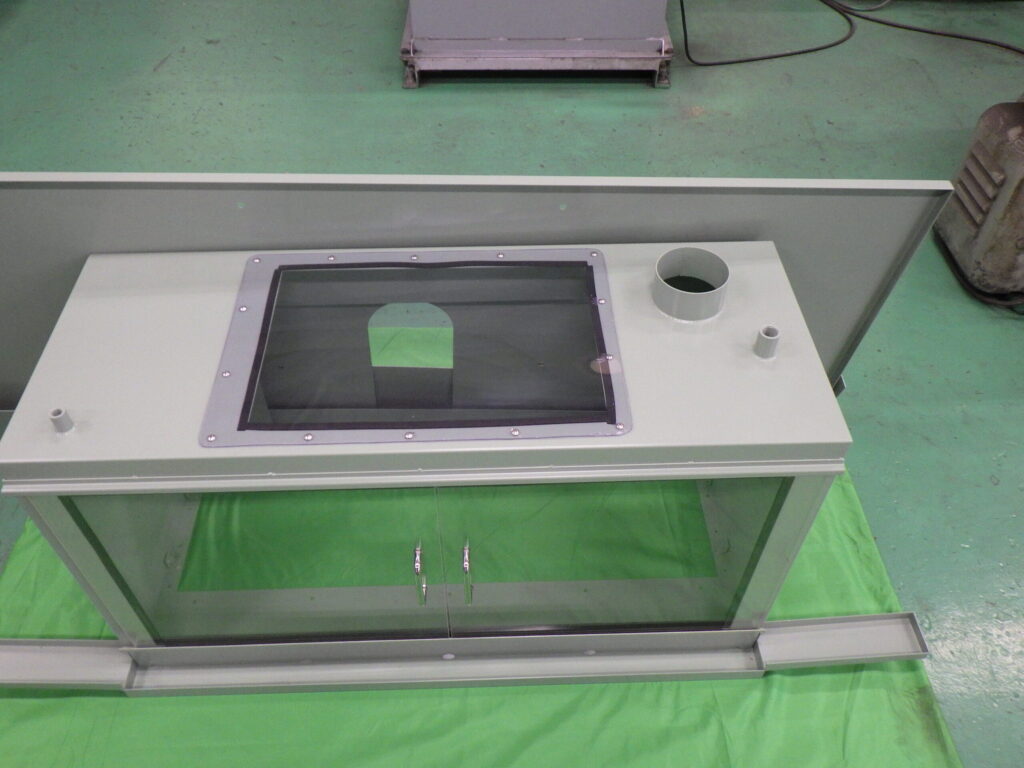
こちらは、工作機械向けの特注の機械カバーです。既存のカバーが腐食してしまったため、新設を検討されておりました。ほかに対応可能な業者が見つからないということでご相談をいただき、現地調査にて寸法確認を行い、配管や取り付けの位置を確認し、図面作成をいたしました。
SUS304製 取水口スクリーン
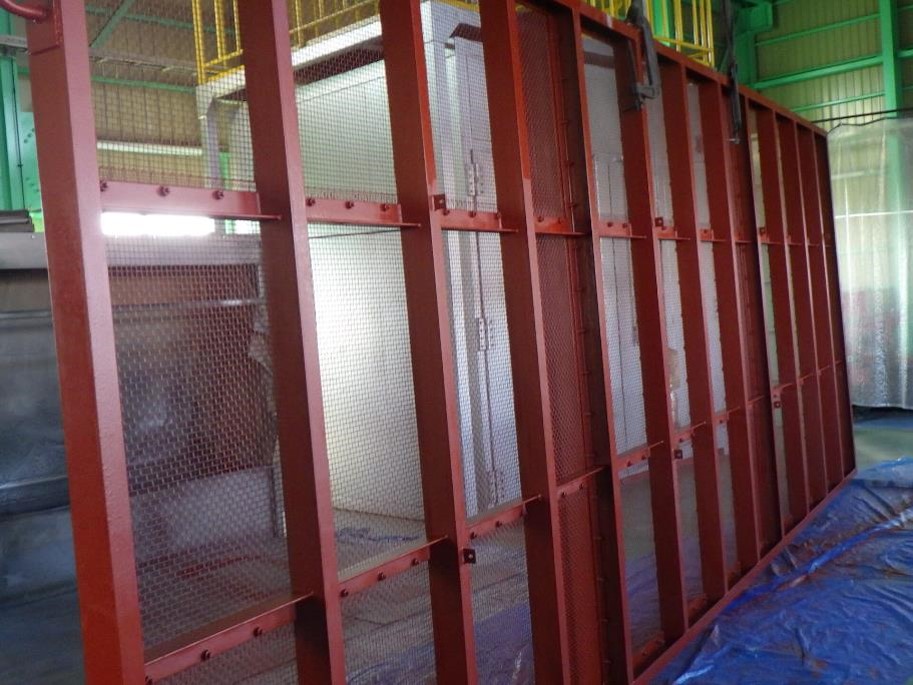
海洋に沈めて、取水口に塵芥が入らないようにガードするためのスクリーンです。チャンネル・アングルを骨組みに、ステンレス製ネットを取り付ける形で製造をしております。
海水に対応するため、酸化防止対策として、電解仕上げ、SUS304に海洋向けの塗装を厚く塗る仕上げを行っております。
製造から塗装、納入まで、一貫対応いたしました。
大型換気扇フード
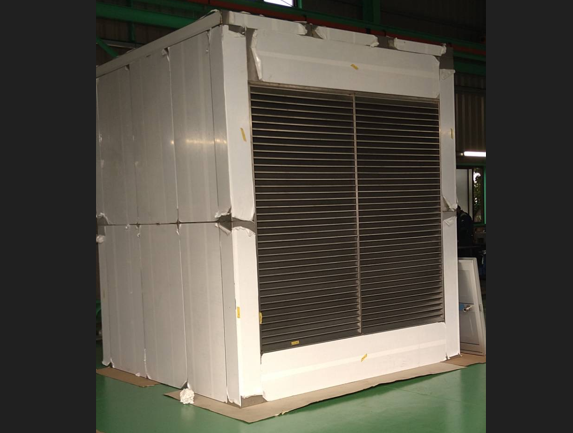
給食センター向けの大型換気扇のカバーを作ってほしいとご相談いただきました。
当初は鉄製のものを使用されていました。しかし、ルーバー部分が腐食してしまい、更新の必要がありました。防錆対策で、一括でステンレス製にて製造いたしました。
手書きの図面でご相談いただき、当社で、設計し、製造しておりますが、
現場確認を行い、寸法と設置仕様を確認したのち、設計製造しております。
モーターカバー 【搬送装置向け】
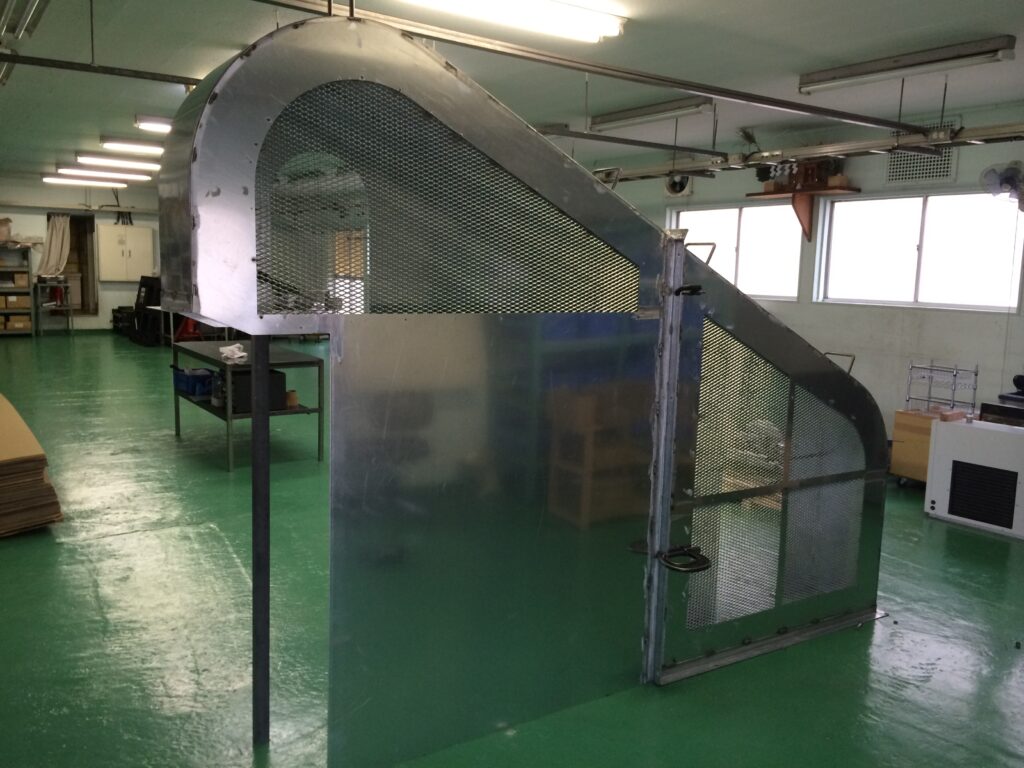
粉体をコンベアで搬送する装置のモーターカバーです。仮組みしたうえで納品させていただきました。レーザー加工機で、2.0㎜のステンレス板材を、特定の形状にカットしたのち、ロール曲げ、ベンダーによる加工部品と溶接を行い、製作いたしました。取り付け位置と組み立てる際のピッチが合っているかに注意して組立を行いました。
まとめ|判断の起点は「塩化物イオンがあるか」
SUS304とSUS316の違いは、モリブデンの有無に集約されます。モリブデンは不動態皮膜の修復を助け、塩化物イオンによる孔食への抵抗力を高めます。したがって、選定の起点は「使用環境に塩化物イオンが存在するか」です。沿岸部・海水・塩素系薬品・塩分を含む食品——これらに該当すればSUS316、しなければSUS304が基本となります。
そして、溶接を伴う製缶品では材質選定だけでは完結しません。鋭敏化への対策としてのL材の検討、溶接歪みの抑制、そして溶接焼けの除去による耐食性の回復まで含めて、はじめて狙った耐用年数が得られます。
株式会社アガツマは、千葉県君津市を拠点に、SUS304・SUS316のステンレス製缶を最大t6mm・最大6mクラスまで対応しています。TIG溶接・ファイバーレーザー溶接による歪みを抑えた施工から、焼け取り・電解研磨・ヘアライン仕上げまで自社で一貫対応。材質の選定段階からご相談いただけます。
よくあるご質問
QSUS304とSUS316の違いを一言で言うと何ですか?
Aモリブデンが添加されているかどうかです。SUS316には約2〜3%のモリブデンが含まれており、これが不動態皮膜の修復を助けるため、塩化物イオンによる孔食やすきま腐食への抵抗力が大きく高まります。沿岸部や海水環境、塩素系薬品を扱う設備ではSUS316、通常の屋内環境や淡水環境ではSUS304が基本的な選択となります。
Q屋外に設置する製品には必ずSUS316を使うべきですか?
A必ずしもそうではありません。判断の分かれ目は塩化物イオンの有無です。内陸部の屋外であればSUS304で十分な実績があります。一方、沿岸部で潮風の影響を受ける環境や、凍結防止剤が飛散する場所ではSUS316を検討すべきです。設置場所の海岸からの距離や周辺環境をお伝えいただければ、適切な材質をご提案します。
QSUS316なら錆びないと考えてよいですか?
A錆びにくいだけで、条件次第では錆びます。海水と常時接触する環境ではSUS316でも不十分な場合があり、上位鋼種の検討が必要です。また硝酸などの酸化性の酸に対しては、SUS304のほうが優れる場合があります。さらに、溶接部の処理が不十分であれば、材質にかかわらずその部分から腐食が始まります。
QSUS316LのようなL材はどのような場合に必要ですか?
A溶接を伴う製品で、溶接部周辺の耐食性が重要な場合に検討します。オーステナイト系ステンレスは溶接時にクロム炭化物が結晶粒界に析出し、その周囲がクロム不足となって粒界腐食を起こすことがあります。炭素量を抑えたL材はこの現象を抑制できます。ただし強度がやや低く価格も上がるため、すべての溶接構造物に必要なわけではありません。
Qステンレスなのに錆が出たのはなぜですか?
A代表的な原因は3つです。1つ目は溶接焼けの放置で、変色部は不動態皮膜が損なわれており腐食の起点になります。2つ目はもらい錆で、加工中や設置後に付着した鉄粉が錆びて表面に広がる現象です。3つ目は環境に対する材質の不足で、塩化物環境にSUS304を使った場合などが該当します。いずれも設計・加工段階での対策が可能です。
Qステンレス製缶は鉄より歪みやすいと聞きますが本当ですか?
A事実です。オーステナイト系ステンレスは軟鋼に比べて熱伝導率が低く熱膨張係数が大きいため、溶接時の熱が局所に溜まりやすく、変形も大きくなります。対策として、溶接順序の工夫、治具による拘束、プレス機を用いた反り取り、入熱を抑えた溶接方法の選択などを組み合わせます。大型のステンレス製缶では、この歪み管理が品質を左右します。
Qコストを抑えつつ耐食性を確保する方法はありますか?
A部位ごとに材質を分ける方法が有効です。液体と直接接触する部分のみSUS316とし、フレームや脚部はSUS304、あるいは鉄に焼付塗装を施すといった組み合わせにより、性能を維持しながら材料費を抑えられる場合があります。当社では設計段階からこうしたご提案を行っています。