基礎知識
制御盤架台の特注製作|アングル架台で設計するときのポイントと製作事例【千葉・房総】
制御盤やキャビネットを床に直置きせず、架台の上に設置したい。設備のレイアウト変更で、既製のスタンドでは高さや幅が合わない。制御盤まわりでは、こうした架台の相談が少なくありません。
本記事では、制御盤架台が必要になる場面から、アングル架台で設計するときのポイント、特注で依頼する際の進め方までを解説します。千葉県君津市で製缶板金加工を行う株式会社アガツマの製作事例もあわせてご紹介します。
制御盤架台が必要になる場面
制御盤架台とは、制御盤や操作盤、キャビネットを載せて固定するための台です。主に次のような場面で使われます。
- 床からのかさ上げ:水や油、粉じんが床にたまりやすい工場で、盤の底面を床から離して設備を守ります。
- 配線スペースの確保:盤の下側からケーブルを引き込むための空間をつくります。
- 壁から離して置く自立型:壁に固定できない場所や、機械の横に盤を独立して設置したい場合に使います。
- 操作しやすい高さへの調整:操作盤の表示や操作スイッチを、作業者が扱いやすい高さに合わせます。
アングル・チャンネル・角パイプの使い分け
制御盤架台は、主に次の3種類の鋼材で組み立てます。
- アングル材(山形鋼):L字断面で、穴あけやボルト固定がしやすいのが特長です。部材の組み合わせで寸法を調整しやすく、制御盤架台では最も多く使われます。
- チャンネル材(溝形鋼):コの字断面で、アングル材より曲げに強い部材です。大型の盤や、重量のある機器を載せる架台のベースに向いています。
- 角パイプ:四方が閉じた断面で、ねじれに強く、見た目もすっきり仕上がります。人の目に触れる場所や、塗装の仕上がりを重視する場合に選ばれます。
アングル架台が多く使われるのは、盤の取付穴に合わせて穴位置を自由に決められ、現場での微調整にも対応しやすいためです。アングル架台の溶接・組立については、【特注製作】アングル架台の溶接・組立のポイントで詳しく解説しています。
なお、規格品にない寸法のアングル材やチャンネル材は、板材を曲げて製作することでコストを抑えられる場合があります(参考:チャンネル材・アングル材を用いた製品は曲げ加工で製作することでコストダウン可能!)。
制御盤架台の設計で押さえたいポイント
盤の寸法・重量と取付穴の位置
まず、載せる盤の外形寸法と重量、底面の取付穴の位置とピッチを確認します。複数の盤を並べて載せる場合は、盤同士のすき間や連結部の位置も重要です。
扉の開閉スペースと操作性
架台の上に盤を載せると、扉の下端の高さが変わります。扉を開いたときに架台の部材や周辺の配管と干渉しないか、点検者が無理のない姿勢で作業できるかを、設計の段階で確認しておきます。
配線の取り回し
盤の下部からケーブルを引き込む場合は、ケーブルの本数や太さに合わせて開口部を設けます。配線ダクトやケーブルラックとの取り合いも、あらかじめ図面上で整理しておくと、現場での加工が減ります。
転倒防止と固定方法
背の高い盤は重心が高く、地震時に転倒するおそれがあります。架台の床へのアンカー固定に加え、必要に応じて補強材やブレースを追加します。
設置環境に合わせた材質・表面処理
水や洗剤を使う現場ではステンレスや焼付塗装、屋外では溶融亜鉛めっきなど、設置環境に合わせて材質と表面処理を選びます(参考:溶融亜鉛めっきと焼付塗装の違い|防錆方法の選び方、水回り・高湿度環境向け装置フレームの防錆対策)。
盤メーカーの仕様と現場条件をどう合わせるか
制御盤架台でよくあるのが、「盤メーカーから届いた外形図はあるが、架台の図面はない」というケースです。盤本体と架台の手配先が別々になると、盤の取付穴と架台の穴位置がずれる、搬入してみたら床の段差で水平が出ない、といったトラブルが起こりがちです。
こうしたズレを防ぐには、盤の外形図と現場の実測寸法の両方をもとに架台を設計することが大切です。当社では、盤の外形図をお預かりし、必要に応じて現地で採寸したうえで架台の図面を作成します。手書きのスケッチや写真からのご相談にも対応しています(参考:図面なしから製缶加工を依頼する際のポイント)。
盤本体の筐体製作も含めてご相談いただく場合は、制御盤・キャビネットの設計・製作についてもあわせてご覧ください。
制御盤架台の製作をアガツマに任せるメリット
図面なし・構想段階から設計できる
当社では、構想段階から設計に入り、3D CADで構造を検討したうえで製作図を作成します。用途や荷重に合わせて部材や構造を見直すことで、過剰な仕様を避け、コストダウンにつなげます(参考:図面前・構想段階からの設計提案によるコストダウン)。
切断から溶接・塗装まで社内で一貫対応
ファイバーレーザー加工機による部材の切断・穴あけから、曲げ、溶接、焼付塗装までを社内で行います。工程ごとに外注しないため、品質を管理しやすく、納期も読みやすくなります(参考:最大6mまで!設計・製缶板金加工・溶接・塗装を一貫対応)。
ステンレスの歪み取りや特殊塗装にも対応
ステンレスは溶接時の熱で歪みが出やすい材料ですが、熟練の職人が矯正を行い、指定寸法どおりの精度に仕上げます。耐熱塗装など、特殊な仕様の塗装にも対応しています。
一点ものから、急ぎの案件まで
制御盤架台は一台ずつ仕様が異なる一点ものがほとんどです。当社は一点からの製作に対応し、千葉・房総エリアでは条件次第で翌日納品も可能です(参考:千葉県内 溶接 特急対応サービス)。
制御盤架台・スタンドの製作事例
事例1:インフラ業界向け制御盤スタンド
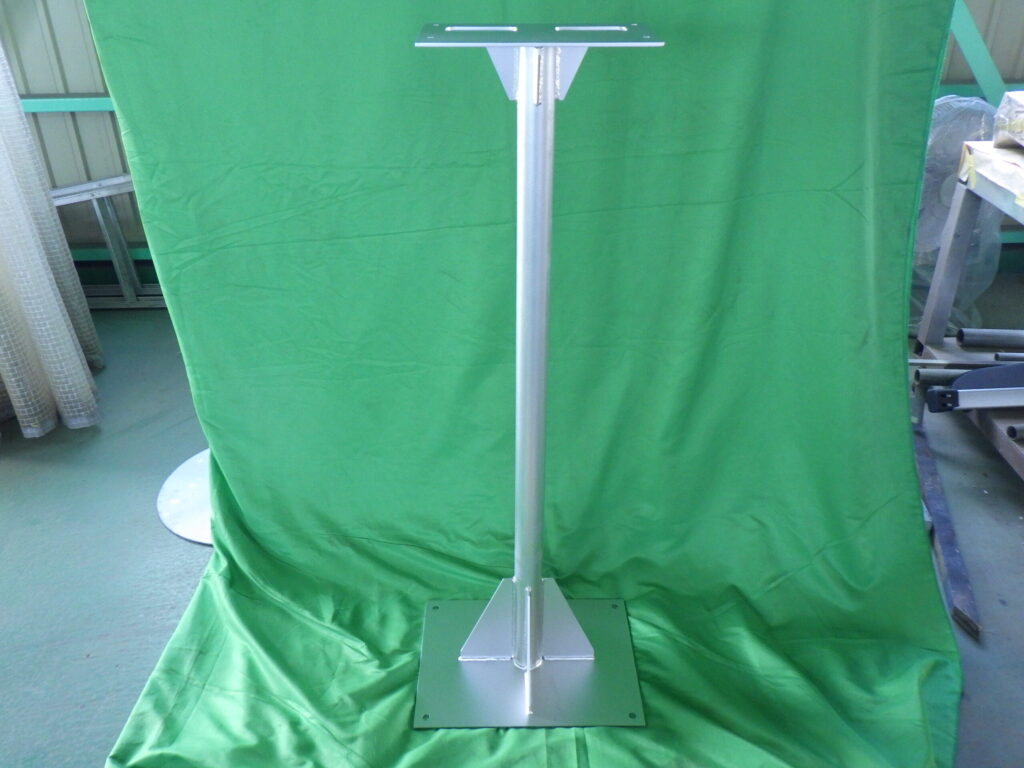
- 材質:ステンレス/サイズ:1100×400×300
- 加工方法:レーザー⇒バンドソー⇒溶接(半自動)⇒耐熱塗装
耐久性が求められる現場で使う制御盤スタンドです。溶接による反りを、プレス機やジャッキを使って丁寧に矯正し、1100×400×300mmの指定寸法どおりの精度を実現しました。仕上げには特殊な耐熱塗料を使用し、過酷な環境でも長く性能を保てる仕様にしています。
事例2:アングル架台(1日で納品)

- 材質:ステンレス/サイズ:300×300×300
- 加工方法:切断→穴あけ→溶接→仕上げ
「2日以内に特注の架台を納品してほしい」というご依頼に対し、アングル材の切断・穴あけ・溶接・仕上げを行い、1日で納品しました。盤の設置日が迫っている場合でもご相談ください。
事例3:プラント向け架台

- 材質:SS400/サイズ:H600×1000
- 加工方法:切断、穴あけ、溶接、仕上げ加工
溶融亜鉛めっきを施したアングル材・チャンネル材で製作した架台です。屋外や腐食性のある環境に置く盤の架台にも応用できる仕様です。
事例4:水や洗剤を使う現場向けの架台部品

- 材質:SS400/サイズ:250×200×高さ150/板厚:6mm
- 加工方法:レーザー、溶接、焼付塗装
水や洗剤を使う場面に特化した架台の部品です。焼付塗装による強固な塗膜で、水や洗剤による浸食から部品を守ります。洗浄のある工場に設置する盤の架台を検討する際の参考になる事例です。
事例5:格子状 架台・フレーム

- 材質:SS400/サイズ:300×1500×50
- 加工方法:切断→溶接→仕上げ
溶接の順序と位置決めを工夫して歪みを抑え、高い寸法精度と水平度を実現したベース架台です。複数の盤を一列に並べる架台のように、水平と直線性が求められる製品にも同じ考え方で対応します。
そのほかの事例は架台の製品事例一覧、フレームの製品事例一覧からご覧いただけます。
まとめ
制御盤架台は、盤のかさ上げや配線スペースの確保、転倒防止など、盤を安全に使うための大切な部材です。盤の寸法・重量、扉の開閉、配線、設置環境を踏まえて設計することで、現場での手直しを減らせます。
株式会社アガツマでは、アングル架台をはじめとする制御盤架台を、図面のない段階から設計・製作・塗装まで一貫して対応しています。一台からの特注品や急ぎの案件も、お気軽にご相談ください。
▶ 特注 架台・アングル架台 設計・製作サービスはこちら
▶ お問い合わせはこちら
関連記事