基礎知識
タンク・水槽・オイルパンの特注製作|材質・板厚・溶接のポイント
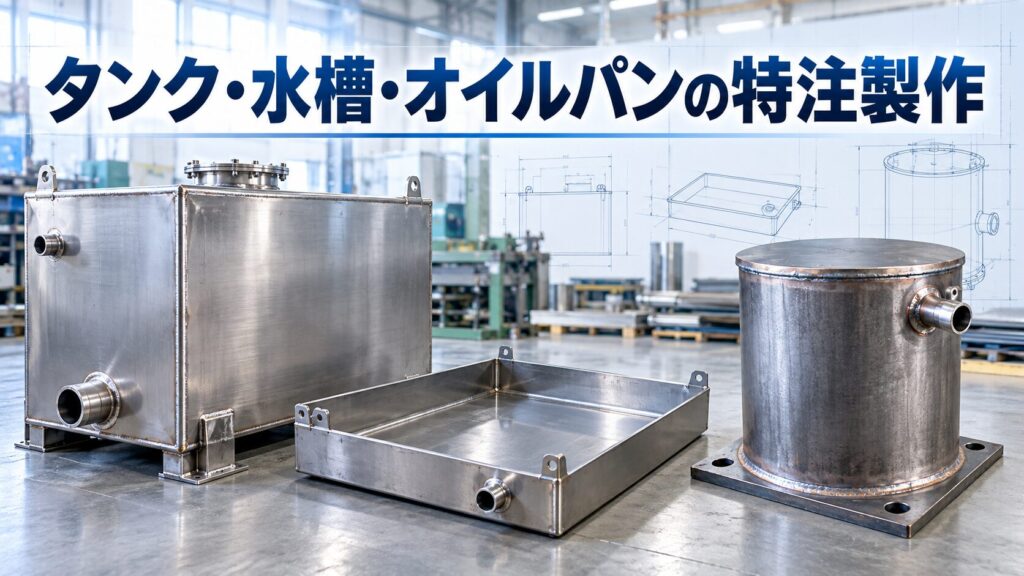
装置に組み込む水槽、部品洗浄用の処理槽、機械の下に据えるオイルパンなどの液体用槽類は、現場の寸法や設置環境に合わせた特注製作が不可欠です。本記事では、ステンレス製タンク・水槽の材質選定や板厚の考え方、漏れを防ぐ溶接加工・歪み対策から当社(株式会社アガツマ)の製作事例までを詳しく解説します。
ステンレスタンク・水槽の種類と形状
「製缶」の“缶”は、もともと板を曲げたり丸めたりして作る容器を指します。装置・機械メーカー様からご依頼いただく槽類は、主に次のような用途で活用されます。
- 貯留槽・受槽:液体を一時的に溜める用途。
- 処理槽・洗浄槽:部品洗浄や表面処理ラインに組み込む用途。
- オイルパン・ドレンパン:機械の下部で油や水を受ける用途。
- 水切り槽:底面に勾配をつけて排出を促す構造。
- 小型タンク・ケーシング:装置内部に組み込む水槽や保護容器。
基本形状は「箱形」と「円筒形」の2種類に大別されます。箱形は板を曲げて溶接することで四隅の溶接長を抑える設計が可能です。一方、円筒形は板巻き加工で成形し、角がないため液体の残留を防ぎやすく洗浄性に優れます。
材質と板厚の決め方
材質は「内容物」と「設置環境」で決める
使用する液体と設置環境に応じた適切な耐食性を持つ材質選定が必須です。
| 内容物・設置環境 | 推奨材質 | 判断の根拠 |
| 水(屋内・淡水) | SUS304 | 腐食要因が少なく標準材質で十分対応可能。 |
| 油・切削液 | SUS304 / SS400+塗装 | 腐食性が低い場合は鉄+塗装も選択肢。 |
| 塩分を含む液体 | SUS316 | 塩化物イオンによる孔食リスクを抑えるため。 |
| 沿岸部の屋外設置 | SUS316 | 潮風による外面からの腐食を防ぐため。 |
| 薬品 | 要個別検討 | 薬品の種類・濃度・温度から個別に判断。 |
板厚は「補強リブ」との組み合わせで考慮する
タンクの容量が大きくなると、底面や側板下部にかかる液圧が増大します。すべてを板厚のみでカバーしようとすると、製品重量と材料コストが大幅に上昇します。
実務では、板厚と補強リブ(アングル材やチャンネル材)を組み合わせて剛性を確保するのが基本です。側板の下部など強い力がかかる箇所の補強を厚くしたりピッチを詰めたりすることで、無駄に板厚を上げずに強度を確保できます。なお、規格品にない形状の補強材を用いる場合は、板材からの曲げ加工で製作するとコストダウンにつながります。
漏れを出さない溶接と歪みへの対策
液体に触れる面は全周連続溶接が原則
液体と接触する面内に隙間があると漏れや腐食の原因となるため、全周連続溶接を施します。
- 内面(液接触面):漏れを確実に防ぐため全周連続溶接を実施。
- 外面(補強材等):液体に触れない補強材などの取り付けには断続溶接(ステッチ溶接)を用いて工数を抑える。
ステンレス製の槽類には、アークが安定して入熱制御がしやすく、気密性・液密性の高い美麗なビードが得られる TIG溶接 が標準的に用いられます。
大型の槽ほど歪みが品質を左右する
ステンレスは軟鋼と比較して熱伝導率が低く熱膨張係数が大きいため、溶接熱が局所に留まりやすく変形(熱歪み)が起きやすい材質です。全周連続溶接を行う大型の槽では、歪みが平面度や直角度に悪影響を及ぼします。
当社では以下の方法を組み合わせて精度を保ちます:
- 溶接手順の分散:一箇所に熱が集中しないよう溶接順序を適切に分散。
- 治具拘束と反り取り:拘束治具の使用や、プレス機・ジャッキを用いた反り矯正を実施。
- 設計段階での配慮:補強リブを左右対称に配置し、曲げ加工を活用して溶接箇所自体を削減。
仕上げと、発注時に決めておく項目
溶接焼けの除去は耐食性を回復させる重要工程
溶接部周辺の変色(溶接焼け)は不動態皮膜が損傷した状態であり、放置すると錆の原因になります。美観だけでなく耐食性を維持・回復させるために焼け取り処理(酸洗いや電解研磨など)が不可欠です。用途に応じてヘアライン仕上げやサンダーによるビードの平滑化を行います。
ご依頼時にお伝えいただきたいチェック項目
仕様を事前に共有いただくことで過剰スペックを防ぎ、高精度なお見積りが可能になります。
- 内容物と温度(水、油、切削液、薬品など)
- 設置環境(屋内、屋外、沿岸部など)
- 容量または内寸法
- 蓋・排水口(ドレン)・配管接続の位置
- 脚・キャスター・吊り金具の有無
- 精度の要求箇所(平面度や直角度)
- 内面・外面の仕上げ要求(電解研磨、塗装など)
- 搬入経路と分割構造の可否
当社の対応範囲
株式会社アガツマは、千葉県君津市を拠点に設計から切断・曲げ・溶接・表面処理・組立までを自社工場で一貫対応しています。
| 項目 | 当社の対応範囲 |
| 対応材質 | SUS304 / SUS316 / 鉄(SS400ほか) / アルミ |
| 対応板厚 | ステンレス:最大 t6.0mm / 鉄:最大 t16.0mm |
| 最大寸法 | 最大 6mクラスの大型製缶に対応 |
| 成形・加工 | レーザー切断、ベンダー曲げ、ロール曲げ、穴あけ |
| 溶接方法 | TIG溶接、ファイバーレーザー溶接、半自動溶接 |
| 仕上げ・塗装 | 焼け取り、電解研磨、サンダー仕上げ、自社大型焼付塗装 |
| 対応工程 | 現地採寸・設計(3D CAD)・材料手配・加工・組立・現場取付 |
当社の特注製作・補修事例
当社でお引き受けしたタンク・水槽・オイルパンおよび部分補修の実績をご紹介します。
事例1:工場向け ステンレス製水槽

- 工場内で使用される大型水槽。液体を確実に保持するため全周溶接で組み上げ、下部には水抜き用の排水ドレンを溶接配置しています。
- サイズ:1000mm × 1000mm × 2000mm
- 材質・板厚:SUS304(t3.0mm)
- 加工方法:レーザー加工 → ベンダー曲げ → 溶接 → 電解研磨仕上げ
- ポイント:電解研磨仕上げを施すことで溶接焼けを除去し、高い耐食性とクリーンな外観を実現しました。
事例2:工作機械用 特注オイルパン(現物採寸・分割設計)
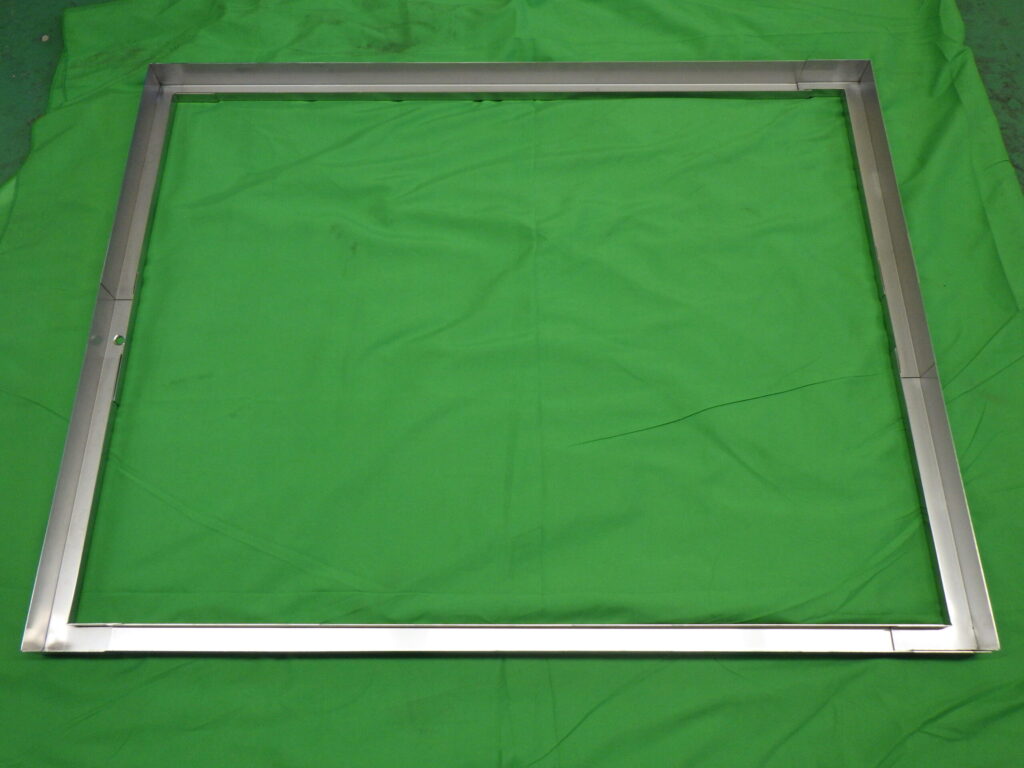
- 工作機械の下部で使用される油受けパン。経年劣化による腐食が発生していた既存品の更新ご依頼です。
- サイズ:1100mm × 1100mm
- 材質・板厚:ステンレス(t1.0mm)
- 加工方法:現地採寸 → レーザー切断 → ベンダー曲げ → 溶接 → 配管位置確認・組立
- ポイント:図面がない状態から当社の技術者が現地でお打ち合わせと採寸を実施。図面を起こしたうえで製作し、配管との接続確認・取付まで一貫対応しました。
事例3:フランジ・ニップル付き鉄製タンク

- 用途・特徴:流路ニップルおよび厚板フランジを備えた構造容器。
- サイズ:Φ240mm × 300mm
- 材質・板厚:鉄(パイプ材 + t9.0mmフランジ)
- 加工方法:穴あけ → 溶接 → 防錆塗装
- ポイント:頑丈なパイプ材に手作業で穴あけを行い、自社加工の9mmフランジと蓋を丁寧な連続溶接で接合して漏れを防ぐ構造に仕上げ、塗装を施しました。
まとめ
特注のステンレスタンク・水槽製作では、内容物や環境に合わせた適正な材質選定、補強リブを活用した剛性設計、全周連続溶接による漏れ防止、そして不動態皮膜を回復する仕上げ工程が重要です。
株式会社アガツマは、最大6mの大型製缶に対応可能な設備と熟練技術を備え、設計から加工・溶接・焼付塗装・仕上げまで自社工場で一貫対応しています。図面がない手書きのポンチ絵や現物の採寸・復元(リバースエンジニアリング)からの製作、部分補修まで柔軟に承りますので、特注槽類のご相談はお気軽にお問い合わせください。
よくある質問
Q. 水槽の材質はSUS304とSUS316のどちらを選べばよいですか?
A. 判断の起点となるのは内容物や環境に塩化物イオン(塩分)が含まれるかどうかです。屋内で淡水を扱う用途であればSUS304で十分ですが、塩分を含む液体や沿岸部の屋外設置では、孔食リスクを防ぐためSUS316が適しています。
Q. 板厚はどのように決まりますか?
A. 容量が大きくなると液圧が増加しますが、板厚だけで受けようとすると重量とコストが急増します。実務では板厚と補強リブ(アングル材・チャンネル材)を組み合わせて剛性を確保します。
Q. 図面がなくても製作や交換を依頼できますか?
A. 可能です。手書きのスケッチや現物写真からの製作に対応しているほか、現地にお伺いして既存の腐食タンク等を直接採寸し、3D CADで図面を起こす対応(リバースエンジニアリング)も行っています。
Q. 大型の水槽でも溶接による歪みを抑えて製作できますか?
A. 全周連続溶接が必要な大型製缶では歪み制御が品質を左右します。当社では溶接順序の分散、拘束治具の使用、プレス機を用いた反り取り、入熱を抑えた溶接方法の選択を組み合わせて高精度に仕上げます。
Q. 内面の仕上げはどこまで指定可能ですか?
A. 耐食性を回復させるための溶接焼け取り(電解研磨など)を基本的に実施するほか、用途に合わせてヘアライン仕上げ、サンダーでのビード平滑化まで対応可能です。