基礎知識
溶接フレームとは?種類・材料・溶接方法から製作のポイントまで解説

本記事では、溶接フレームの基礎知識として、種類・材料・溶接方法を整理したうえで、品質を左右する製作上のポイントと、当社「千葉・房総 製缶板金加工.com」の製作能力について解説します。

溶接フレームとは
溶接フレームとは、角パイプ・アングル材(山形鋼)・チャンネル材(溝形鋼)・平鋼・厚板といった鋼材を、溶接によって接合し組み上げた骨組み状の構造物を指します。ボルトによる締結とは異なり、部材同士が母材レベルで一体化されるため、高い剛性と強度を確保できることが最大の特長です。
製缶板金加工の分野では、この溶接フレームが装置や設備の「骨格」となります。フレームの精度がそのまま装置全体の据付精度や動作精度に直結するため、単に部材をつなぐ作業ではなく、設計・切断・組立・歪み取りまでを見通した技術力が求められる工程です。
溶接フレームが担う3つの役割
溶接フレームは、見た目には単純な骨組みですが、実際には次の3つの役割を同時に果たしています。
- 荷重を支える:搭載する機器やワークの自重、稼働時の動荷重を受け止め、基礎や床へ伝達します。
- 剛性を確保する:装置の振動やたわみを抑え、加工精度・搬送精度を安定させます。
- 部材を正しい位置に固定する:モーター、軸受、コンベア、パネルなどの取付基準面となるため、穴位置やタップ位置の精度が重要になります。
「強度さえ出ていれば良い」と考えられがちですが、実際のトラブルの多くは3つ目の「位置精度」に起因します。溶接による熱で数ミリの狂いが生じただけでも、現場での組付けができなくなるためです。
溶接フレームが使われる主な業界
溶接フレームは、金属構造物を必要とするあらゆる産業で使用されています。当社でも以下のような業界向けに数多くの製作実績がございます。
- 機械・装置業界:産業機械の本体フレーム、搬送装置の架構、治具ベース
- プラント業界:配管サポート、機器架台、歩廊・階段の支持構造
- 鉄鋼業界:設備更新用の構造フレーム、カバー類の取付フレーム
- インフラ・建築業界:屋外設備の基礎フレーム、安全柵、看板の支持構造
- 食品・農業業界:ステンレス製の装置フレーム、洗浄環境向け架台
- 自動車・輸送機器業界:生産設備用フレーム、台車・搬送用フレーム
溶接フレームに使われる材料
溶接フレームの性能とコストは、材料選定の段階でおおよそ決まります。ここでは「材質」「形鋼の種類」「板厚」の3つの軸で解説します。
材質による使い分け
- 鉄(SS400など一般構造用圧延鋼材):溶接フレームで最も広く使われる材質です。強度が高く、価格が安価で、溶接性にも優れます。ただしそのままでは錆びるため、塗装やめっきによる防錆処理が前提となります。
- ステンレス(SUS304・SUS316など):耐食性が求められる食品工場、薬品環境、水回り、屋外設備で選定されます。鉄に比べて熱伝導率が低く熱がこもりやすいため、溶接時に歪みが出やすい点に注意が必要です。溶接部の耐食性を回復させる焼け取り処理も欠かせません。
- アルミ(A5052など):軽量化が最優先される用途で使われます。ただし表面に融点の高い酸化皮膜があること、熱伝導率が高く入熱が逃げやすいことから、鉄やステンレスに比べて溶接難易度が高い材質です。
>>アルミ溶接にも対応可!設計から加工、塗装、組立まで一貫対応いたします。
形鋼の種類と選び方
溶接フレームの骨格には、以下のような形鋼・鋼材が用いられます。断面形状によって剛性の出方とコストが変わるため、荷重の向きに合わせた選定が重要です。
- 角パイプ(角形鋼管):ねじれに強く、四方から部材を取り付けやすいため、装置フレームの主部材として最も多く使われます。端面を塞ぐメクラ板が必要になる箇所を減らす設計にすると、部材点数と溶接工数を削減できます。
- アングル材(山形鋼):L字断面で、架台やブラケットに適します。安価で入手性が高く、切断・取付も容易です。
- チャンネル材(溝形鋼):コの字断面で、曲げ荷重に強く、梁として用いられます。
- 平鋼・厚板:取付面やベースプレート、補強リブとして使用します。タップ加工を伴う取付部には厚板が選ばれます。
- 丸パイプ:手すりや支柱など、意匠性や取り回しが求められる部位に使われます。
板厚による違いと「厚中板」
溶接フレームで扱う板厚は、おおむね次のように区分されます。
- 薄板(~2mm程度):カバーやパネル類。精密板金の領域で、歪みが出やすい。
- 厚中板(2~16mm程度):装置フレーム・架台の主力となる板厚帯。強度と加工性のバランスに優れる。
- 厚板(16mm超):重構造物や重量物支持。切断・曲げに大型設備が必要。
実務上、多くの溶接フレームは2~16mmの「厚中板」の領域に収まります。一方でこの板厚帯は、精密板金を得意とする工場では「厚すぎて対応できない」、重構造物を扱う鉄工所では「薄すぎて割に合わない」と敬遠されやすく、対応できる会社が意外に限られるという特徴があります。
>>厚中板の製缶板金加工とは?材質、加工方法、加工実績をご紹介!
溶接フレームに用いられる主な溶接方法
溶接方法は、板厚・材質・外観要求・許容できる歪み量によって使い分けます。溶接フレームの製作で中心となるのは以下の3つです。
半自動溶接(CO2溶接・MAG溶接)
溶接ワイヤーが自動で供給される方式で、長い溶接線や厚板の接合を効率的に行えます。溶け込みが深く強度を確保しやすいため、鉄製の架台・フレーム製作における主力工法です。スパッタ(火花の飛び散り)が発生するため、外観が重視される部位では溶接後の仕上げを併用します。
>>半自動溶接とは?半自動溶接のメリット、デメリットを解説!
TIG溶接
アルゴンなどの不活性ガスを用いる溶接方法です。スパッタがほとんど発生せず、ビード(溶接跡)が美しく仕上がるため、ステンレス製フレームや、気密性・意匠性が求められる部位に適しています。半自動溶接に比べて施工速度は劣りますが、入熱コントロールがしやすく、薄板の接合にも対応できます。
ファイバーレーザー溶接
高エネルギー密度のレーザーを狙った箇所に集中させる溶接方法です。入熱範囲が狭いため熱による歪みが極めて少ないことが最大の特長で、従来は難易度の高かったアルミの溶接や、薄板ステンレスの精密な接合で威力を発揮します。酸化皮膜を効率よく破って母材を直接溶融させられるため、アルミ特有の品質低下も抑えられます。
溶接方法はどのように決まるか
実際のフレーム製作では、1つの製品に複数の溶接方法を使い分けることも珍しくありません。判断の目安は次のとおりです。
- 板厚が厚く、強度重視の主構造 → 半自動溶接
- ステンレス・外観重視・気密性が必要 → TIG溶接
- 歪みを抑えたい・薄板・アルミ → ファイバーレーザー溶接
複数の溶接設備を自社で保有していれば、部位ごとに最適な工法を選択でき、品質とコストの両立が可能になります。逆に工法が限られる場合、本来なら避けられた歪みや余計な仕上げ工数が発生することになります。
溶接フレームの品質を左右する4つのポイント
溶接フレームで実際に起こるトラブルは、その多くが以下の4点に集約されます。発注前に押さえておきたい要点を解説します。
①溶接歪みへの対策
溶接は局部的に金属を溶かして凝固させる加工であるため、冷却時の収縮によって必ず変形が生じます。これが「溶接歪み」です。代表的な現れ方として、部材が短くなる収縮、開先側に閉じるように傾く角変形、全体が弓なりになる曲がり、薄板で波打つ座屈があります。
歪みは「起きてから直す」よりも「起こさない設計・段取り」で抑えるのが基本です。当社では以下のアプローチを組み合わせています。
- 溶接量を必要最小限にする:過大な脚長や不要な全周溶接は歪みを増やすだけでなくコストも上げます。要求強度から適正な溶接量を設計段階で見極めます。
- 溶接順序の最適化:中央から外側へ、また対称位置を交互に溶接することで、収縮力を打ち消し合わせます。
- 治具・定盤による拘束:溶接中に部材を強固に固定し、変形を物理的に抑え込みます。
- 低入熱工法の選択:ファイバーレーザー溶接など、そもそも入熱の少ない工法を採用します。
- 溶接後の矯正:それでも残った歪みは、プレス機による反り取りや熟練工の手作業によって規定内に収めます。
②寸法精度と「製缶公差」の考え方
溶接フレームでよくあるのが、発注側と製作側で求める精度の認識がずれているケースです。機械加工品と同じ感覚で公差を指定すると過剰なコストがかかり、逆に無指定のままだと現場で組み付かないという事態を招きます。
溶接構造物の一般公差については、国際規格のISO 13920が参考になります。この規格は溶接構造物の長さ寸法・角度寸法および形状・位置に対する一般公差を、通常の工場精度に基づく4つの公差クラスで規定したものです。適用されるのはあくまで図面に記載された公差であり、個別に公差を指定する代わりに、この公差クラスを用いることができます。なお、この規格が対象とするのは構造物全体の寸法・形状であり、溶接ビードそのものの形状ではありません。
実務上で重要なのは、「どの部位に、どのような機能上の理由で精度が必要か」を伝えることです。たとえば「モーター取付面の平面度」「対向するガイド間の距離」といった機能面を明示していただければ、そこに必要な精度を集中させ、それ以外は一般公差で抑えることでコストを最適化できます。
③外観・仕上げ品質
溶接フレームの外観品質は、仕上げ工程の作り込みで決まります。当社では用途に応じて以下の処理を使い分けています。
- ビード処理(サンダー仕上げ):溶接跡を削って平滑にします。ただし削ることで溶接強度は低下するため、外観が問われない部位ではあえて残すという判断も有効です。この要否をお客様と事前に確認することで、工数削減と強度確保を同時に実現できます。
- 焼け取り:ステンレスの溶接部に生じる酸化皮膜(溶接焼け)を除去し、耐食性を回復させます。
- 電解研磨・ヘアライン仕上げ:意匠性が求められる製品で、表面の質感を整えます。
④防錆・耐候性
鉄製の溶接フレームは、防錆処理をしなければ必ず錆びます。特に屋外設置や高湿度環境、薬品を扱う環境では、塗膜の性能が製品寿命を直接左右します。
当社が推奨しているのが溶剤焼付塗装です。自然乾燥ではなく、高温の熱で塗料を焼き付けて硬化させることで、耐候性・防錆性・耐摩耗性に優れた強靭な塗膜を形成します。また、溶接部の入隅や角部は塗膜が薄くなりやすく錆の起点になるため、下地処理と塗装工程を同じ社内で管理できるかどうかが、実際の耐久性を大きく左右します。
千葉・房総 製缶板金加工.comの溶接フレーム製作能力
「千葉・房総 製缶板金加工.com」を運営する株式会社アガツマは、千葉県君津市を拠点に、大型・厚中板の溶接フレーム製作を得意としています。ここでは、当社が他社との違いとしてお客様から評価いただいている5つの点をご紹介します。
設計から溶接・塗装・組立まで自社一貫対応
当社は、設計、材料手配、切断・曲げ、溶接、塗装、組立、発送までの全工程を自社工場内で完結できる体制を整えています。工程ごとに外注する際の輸送費や移動時間が発生せず、中間マージンもかからないため、コスト削減と短納期を同時に実現できます。
また、工程間で責任の押し付け合いが起こらず、一社が最終品質まで責任を持つため、溶接歪みから塗膜品質まで一貫した品質管理が可能です。
図面がなくても製作できます
正確な図面がなくても、溶接フレームを形にすることができます。
- ポンチ絵・ラフスケッチからの設計:手書きのメモや簡単な仕様書からでも、設計担当者が3D CADを用いて具体的な製作図面を作成します。
- リバースエンジニアリング:老朽化して図面が残っていない工場設備や、メーカー廃盤となった機械のフレーム・カバーでも、現地調査・現物採寸を行って図面を復元し、再製作いたします。必要であれば現場での据付までご対応可能です。
- VA/VE(コストダウン)提案:アングル材の溶接構造から板材の曲げ加工へ工法を転換するなど、製造現場の視点からムダを省き、品質とコストを最適化する設計提案を得意としています。
最大6mクラスの大型・厚中板に対応する設備力
一般的な町工場では対応が難しい、大型・重量物・厚板の溶接フレームに特化した設備とノウハウを有しています。
- 大型製缶:2m〜10mクラスの長尺物や大型フレームの製作を得意とし、4m×4m、W5m×L10mといった特大サイズの加工実績もございます。
- 対応板厚:鉄は最大16mm、ステンレスは最大6mm、アルミは最大6mmまでの精密な切断・曲げ加工に対応します。
- 保有設備:最新鋭のファイバーレーザー加工機、110tベンダー、ファイバーレーザー溶接機などを自社保有しています。
大型乾燥炉による高品質な焼付塗装
大型の溶接フレームは塗装設備に入りきらず外注されることが多いのですが、当社は塗装工程も完全に内製化しています。3m四方以上の塗装ブースと、2m×2m×3mの大型乾燥炉を社内に完備しているため、大型フレームの焼付塗装まで自社内で完結できます。
屋外の過酷な環境や薬品にも耐えうる強靭な塗膜を形成できるため、「すぐに錆びてしまう」というお悩みの解決にも貢献します。
多品種少量生産と千葉県内の特急対応
月間1,000種類以上(1日20種類以上)の製造に対応しており、単品の特注品や試作、小ロットから3,000個以上の量産まで柔軟にご対応いたします。
また、千葉・房総エリア(君津市)を拠点とする地域密着の強みと一貫体制により、千葉県内であれば「当日電話発注 → 当日製作 → 翌日納品」といった特急対応も可能です。アクアライン経由で神奈川県(横須賀・三浦)の造船・プラント向けにも特急納品を行っています。
製品事例をご紹介!
装置フレーム部品

こちらの製品は機械・装置のフレームの一部となる部品です。
当社にて、レーザー加工、溶接、焼付塗装を行っております。
外観部品となりますので、特に塗装の品質に留意して製作を行い、梱包まで丁寧に対応しております。
格子状 架台・フレーム
舞台装置向け特注ベース架台の製作事例です。加工のポイントは2点で最適な溶接順序と正確な位置決めにより、歪みを抑え、図面通りの高い寸法精度と水平度を実現しています。また、接合面の隙間をなくす「えぐり加工」と最適な入熱制御により、内部まで強固に溶け込ませることで、激しい動的振動や繰り返しの荷重に耐え、圧倒的な高耐久性を支えています。
煙突の防熱のためのフレーム
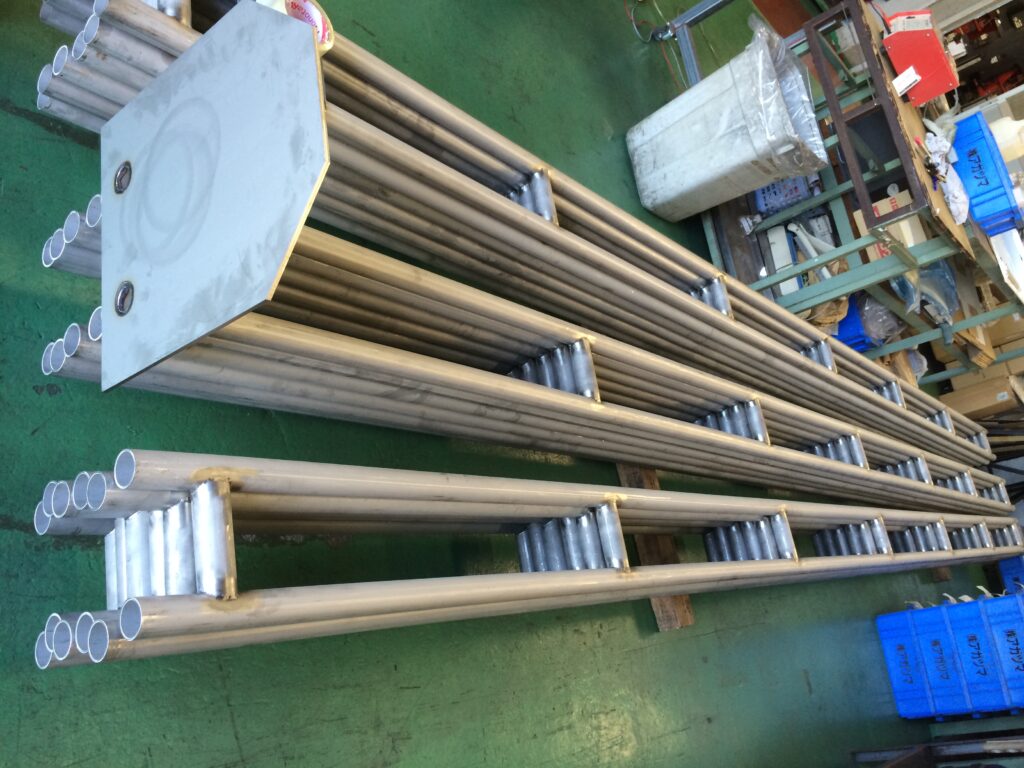
煙突の断熱のためのシートを設置するためのフレームになります。
溶接した部分を電解研磨にて仕上げをしております。レーザーで切り出した頭部品の穴あけの部分に、差し込むことで組み立てていきます。
溶接フレームの製作なら千葉・房総 製缶板金加工.comへ
本記事では、溶接フレームの種類や材料、溶接方法といった基礎知識から、品質を左右する4つのポイントまでを解説しました。改めて要点を整理します。
株式会社アガツマが運営する「千葉・房総 製缶板金加工.com」は、設計から製缶板金加工、溶接、大型焼付塗装、組立、発送までを社内で一貫対応できる体制を整えています。最大6mクラスの大型フレーム、板厚2〜16mmの厚中板を得意とし、千葉県内であれば特急対応も可能です。
溶接フレームについて、このようなお悩みはございませんか。
- 「既製品ではサイズが合わず、特注で製作したい」
- 「図面がないが、現物や手書きのスケッチから作ってほしい」
- 「大型・厚板のため、他社で断られてしまった」
- 「溶接後の歪みで、装置が組み付かず困っている」
- 「屋外で使用するため、錆びない仕上げにしたい」
- 「納期がないので、とにかく早く対応してほしい」
構想段階のご相談や、他社で対応が難しかった案件も歓迎いたします。溶接フレームの製作でお困りの際は、ぜひ一度当社までお気軽にご相談ください。