基礎知識
ダクト板金とは?建築設備用と産業用の違い・材質と板厚の選び方を解説

「ダクト板金」で検索して出てくる情報と、自社が本当に必要としているダクトが噛み合わない——。そう感じたことはないでしょうか。
本記事では、ダクトを特注製作する際の材質の選び方・板厚の考え方・形状と接合方法の設計ポイントを解説します。「どこに頼めばいいか分からない」「他社で断られた」という段階の方に、判断の軸を持ち帰っていただくことを目的としています。
ダクト板金とは?──実は「2種類」ある
ダクトとは、気体を目的の場所まで導くための「通り道」となる管状の構造物です。ただし、この一語がカバーする範囲は非常に広く、対象となる気体の性質・温度・圧力・粉塵量によって、要求される仕様はまったく別物になります。
まずは、市場に存在する2つの「ダクト板金」を切り分けるところから始めましょう。
建築設備用ダクト板金(空調・換気・排煙)
一般に「ダクト屋さん」と呼ばれる領域です。ビル、オフィス、商業施設、店舗などの空気調和設備・換気設備・排煙設備に使われるダクトを製作し、現場で吊り込み・接続まで行います。
- 材質:亜鉛鉄板(溶融亜鉛めっき鋼板)が主流。厨房排気などではステンレス、断熱・吸音が必要な箇所ではグラスウールダクトも使われます。
- 板厚:おおむね0.5〜1.2mm程度。ダクトの圧力区分(低圧・高圧)と矩形ダクトの長辺寸法の組み合わせで決まり、公共建築工事標準仕様書(機械設備工事編)やSHASE-S 010などに規定されています。
- 加工:「ハゼ」と呼ばれる板の折り返しによる接合が基本。専用の成形機によるライン生産に近い形で、定型的に大量生産されます。
- 接合:アングルフランジ工法、共板フランジ工法、スライドオンフランジ工法の3種が中心です。
この領域では「規格化された標準品を、いかに速く・安く・大量に供給し、現場で確実に施工するか」が競争軸になります。ダクト板金技能士という国家資格(建築板金技能士の一区分)が存在するのもこの分野です。
産業用・設備用ダクト板金(=製缶板金の領域)
一方、工場・プラントの生産設備に付随するダクトは、まったく違う要求を受けます。
- 用途:集塵ダクト、排気・排ガスダクト、粉体・チップ搬送ダクト、装置内の吸排気ダクト、局所排気フード、熱風ダクトなど。
- 材質:SS400・SPHCなどの鋼板、SUS304/SUS316などのステンレス鋼板、アルミなど。
- 板厚:2mm以上が当たり前で、用途によっては10mmを超えることもあります。
- 加工:レーザー切断+ベンダー曲げ+溶接による構造物としての組み立て。ハゼではなく溶接で気密・強度を確保します。
- 生産形態:一品一様の単品・特注。既製品カタログには載っていない形状がほとんどです。
つまり産業用ダクトは、「板金」というより「製缶(溶接構造物)」の世界にあります。設備の設計者が図面に描いた寸法どおりに、鋼板から一品ずつ立ち上げていく仕事です。
▶ 関連記事:製缶板金加工とは?基礎知識と当社の製作実績をご紹介!
【比較表】建築設備用ダクトと産業用ダクトの違い
| 比較項目 | 建築設備用ダクト | 産業用・設備用ダクト |
|---|---|---|
| 主な用途 | 空調・換気・排煙 | 集塵・排気・粉体搬送・装置内気流 |
| 主な材質 | 亜鉛鉄板(一部SUS) | SS400・SPHC・SUS304/316・アルミ |
| 板厚の目安 | 0.5〜1.2mm程度 | 2〜16mm(厚中板) |
| 接合方法 | ハゼ折り+フランジ(共板・スライドオン・アングル) | 溶接(すみ肉・突合せ)+アングルフランジ溶接 |
| 生産形態 | 規格寸法に基づく反復生産 | 一品一様の特注・単品 |
| 主な発注先 | ダクト工事会社・建築板金会社 | 製缶板金加工業者 |
| 求められる技能 | ハゼ加工・現場施工・吊り込み | 溶接品質・歪み管理・寸法精度・防錆処理 |
混同するとこうなる:「見積が合わない」「対応できないと断られる」
この2つを取り違えたまま発注先を探すと、実務では次のような行き違いが起きます。
よくある行き違い
- ダクト工事会社に厚板ダクトを相談 → 「うちの設備では曲げられません」
薄板成形用のラインと、厚板用のベンダーではトン数の桁が違います。板厚6mmの鋼板を折るには相応の設備が必要です。
- 板金会社に大型ダクトを相談 → 「そのサイズは搬送できません」
精密板金は小型筐体が主戦場です。長尺・重量物はクレーンや工場スペースの問題で対応可否が分かれます。
- 複数社の見積金額が桁違いに割れる
薄板の反復生産を前提とした単価と、溶接構造物としての一品製作の単価は、そもそも積算のロジックが異なります。
- 「塗装は別業者へ」と言われ、納期が読めなくなる
大型のダクトは塗装設備に入らず、外注に回されるケースが少なくありません。
裏を返せば、自社のダクトがどちらの領域に属するかを最初に見極めておけば、発注先探しの手戻りは大幅に減らせます。以降は、産業用ダクトを特注製作する際の具体的な検討項目を見ていきます。
産業用ダクトの材質選定
産業用ダクトの材質は、「何を流すか」から逆算して決まります。同じ排気でも、常温の空気と、酸性の腐食性ガスと、研磨粉を含む高速気流とでは、選ぶべき材料がまったく変わります。
鉄(SS400・SPHC)──コストと加工性のバランス
もっとも多く使われるのが一般構造用圧延鋼材のSS400、および熱間圧延軟鋼板のSPHCです。
- メリット:入手性が高く、板厚のバリエーションも豊富。炭素量が少ないため溶接性に優れ、レーザー切断・曲げ加工との相性も良好です。コスト面でも有利です。
- デメリット:耐食性に劣ります。溶接部には酸化スケールが発生しやすく、未処理のまま屋外にさらせば腐食が進行します。
鉄を選ぶなら、防錆処理まで含めて発注先を選ぶ
鉄製ダクトは「塗装まで含めて初めて完成品」です。切断・曲げ・溶接だけを外注し、塗装を別の業者に回すと、下地処理の責任範囲が曖昧になり、早期の塗膜剥離や発錆の原因になります。とくに屋外設置や高湿度環境では、防錆仕様の設計と施工を一体で任せられる体制が重要です。
ステンレス(SUS304・SUS316)──腐食・高温・衛生環境向け
腐食性ガス、薬液ミスト、高湿度、食品・医薬品といった衛生要求のある環境では、ステンレスが選択肢になります。
- SUS304:もっとも汎用的なオーステナイト系ステンレス。一般的な耐食用途はこれでカバーできます。
- SUS316:モリブデンを添加した鋼種で、塩化物環境での耐孔食性がSUS304より高く、海岸部の設備や塩素を含む雰囲気で選ばれます。
ただしステンレスは熱伝導率が低く熱膨張率が大きいため、溶接による歪みが出やすい材料です。また溶接部に生じる「焼け(酸化被膜)」を放置すると、その部分から錆が発生します。焼け取りや酸洗、必要に応じた電解研磨といった後処理まで含めて対応できるかが、製作先を選ぶ際のチェックポイントになります。
アルミ・亜鉛めっき鋼板──軽量化とコスト重視
- アルミ:比重が鉄の約1/3と軽く、吊り金具や支持構造の負担を減らせます。腐食にも比較的強い一方、強度は鋼材に劣るため、板厚や補強で補う設計が必要です。溶接には専用の技能・設備を要します。
- 亜鉛めっき鋼板:亜鉛層による防錆効果があり、常温・屋内の一般的な排気であればコストを抑えられます。ただし溶接すると熱でめっきが飛ぶため、溶接部の補修塗装が前提になります。
材質選定の判断軸
迷ったときは、以下の5点を整理して製作先に伝えると、提案の精度が一気に上がります。
| 確認項目 | 材質選定への影響 |
|---|---|
| ① 流す気体の性質 | 酸・アルカリ・塩素・有機溶剤などが含まれるか。腐食性があればステンレスや特殊塗装を検討 |
| ② 温度 | 常温か、熱風・排ガスで高温になるか。熱膨張と塗装の耐熱温度に直結 |
| ③ 粉塵・固形物の有無 | 研削粉・チップ・粉体を含む場合、エルボ部の摩耗を見込んだ板厚設定が必要 |
| ④ 湿度・結露 | 内面の結露が想定されるなら、ドレン抜きと内面防錆の検討が必須 |
| ⑤ 設置環境(屋内/屋外) | 屋外なら耐候性のある塗装仕様。海岸部なら塩害を考慮 |
板厚の考え方──なぜ「厚中板」が必要になるのか
産業用ダクトの相談でもっとも認識のズレが生じやすいのが板厚です。建築設備の感覚で「1mm前後」と想定していると、実際の要求仕様との差に驚かれることがあります。
建築設備ダクトの板厚は「圧力区分×長辺」で決まる
建築設備用の亜鉛鉄板ダクトでは、送風機静圧に応じた圧力区分(低圧・高圧)と、矩形ダクトの長辺寸法の組み合わせから板厚が決定されます。長辺が大きくなるほど、また圧力が高くなるほど板厚が上がる、という段階的な表が仕様書に定められており、実務ではこの表を引いて設計します。
ここでの板厚は「たわみと騒音を抑えるための剛性確保」が主目的です。板厚を上げずに剛性を稼ぐため、リブ補強を入れて一段薄い板厚に落とす、といった設計手法も一般的です。
産業用で厚板が選ばれる4つの理由
これに対して産業用ダクトでは、まったく別の要因から板厚が決まります。
① 負圧による座屈(へこみ)を防ぐ
集塵機の吸込側など、内部が強い負圧になる系統では、大気圧に押されてダクトが内側にへこむ「座屈」が起きます。断面が大きいほど不利で、薄板では持ちません。板厚を上げるか、外周に補強リングを回すかの判断が必要です。
② 粉塵による摩耗代を確保する
研削粉、切粉、木粉、粉体原料などを含む気流は、ダクト内面を削っていきます。とくにエルボの外周側は気流が壁面に衝突するため摩耗が集中し、ここが最初に穴あきを起こします。将来の摩耗を見越して初期板厚に余裕を持たせる、あるいはエルボ部のみ板厚を上げる、という設計が定石です。
③ 高温による変形に耐える
熱風・排ガス系統では、加熱と冷却の繰り返しによって熱応力が生じます。薄板では変形や割れのリスクが高く、剛性のある板厚と、熱伸びを逃がす構造の両方が求められます。
④ 自立支持・外部荷重を受ける
屋外に設置される大型ダクトは、自重に加えて風圧・積雪・作業員の踏み荷重などを受けます。吊り点の間隔が長い場合、ダクト自体が構造部材として機能する必要があり、必然的に板厚が上がります。
板厚2〜16mmが「厚中板」の領域
これらの理由から、産業用ダクトの板厚はおおむね2mm以上、条件によっては10mmを超える領域まで及びます。この帯域は精密板金業者にとっては厚すぎ、重量鉄骨業者にとっては薄すぎる——いわば設備投資の谷間にあたるため、対応できる業者が限られます。「他社で断られた」という相談がこの帯域に集中するのはそのためです。
板厚が上がると、加工の世界そのものが変わる
板厚は単なる数値ではなく、必要な設備と技能を規定します。
| 工程 | 板厚が上がると何が変わるか |
|---|---|
| 切断 | レーザー加工機の出力上限に達すると切断できない。切断面の品質(ドロス・テーパー)も板厚とともに悪化しやすく、機種と条件出しの精度が問われる |
| 曲げ | 必要なプレスブレーキのトン数が急増する。板厚が増すと最小曲げRも大きくなり、薄板と同じ形状が成立しないことがある |
| 溶接 | 入熱量が増え、開先加工や多層盛りが必要になる。同時に溶接歪みも大きくなり、歪み取りの工数が跳ね上がる |
| 搬送・塗装 | 重量が増し、クレーン能力や塗装ブース・乾燥炉のサイズが制約条件になる |
株式会社アガツマは、この厚中板の帯域を主戦場としています。鉄は最大16mm、ステンレスは最大6mm、アルミは最大6mmまでの切断・曲げに対応し、ファイバーレーザー加工機と110tベンダーを自社保有。長尺物・大型フレームの製作を得意とし、最大6mクラスの製品を日常的に手がけています。
形状・構造・接合方法の設計ポイント
材質と板厚が決まったら、次は形状と構造です。ここでの判断が、ダクトの性能・コスト・現場での納まりを大きく左右します。
直管・エルボ・レジューサ・分岐と圧力損失
ダクトは、形状によって呼称と製作方法が変わります。
- 直管:同一断面がまっすぐ続く区間。定尺の鋼板からそのまま製作できるため、もっともコスト効率が良い部位です。
- エルボ:方向転換部。標準は90度ですが、任意角度も製作可能です。曲率半径を小さくすると省スペースになる一方、気流の剥離が起きて圧力損失が増大します。
- レジューサ(異径管):断面積が変化する部位。急激に絞ると抵抗が跳ね上がるため、緩やかなテーパーが基本です。
- 分岐(Y管・T管):合流・分岐部。角度と断面積配分によって各枝の風量バランスが変わるため、単純な形状変更でも性能に影響します。
- フード:発生源を捕捉する開口部。捕捉効率は形状と設置位置に強く依存します。
「省スペース優先」で断面を絞ると、後で効かなくなる
設置スペースの制約からダクト断面を小さくしたり、エルボを急角度にしたりすると、断面積の減少と気流の乱れによって圧力損失が増加します。結果として風量が確保できず、集塵能力の不足や送風機の過負荷につながります。形状の変更を検討する際は、レイアウト上の都合だけでなく、系統全体の圧力バランスを踏まえた判断が必要です。
変形・振動対策の補強
大断面のダクトは、面が「太鼓」のように振動して騒音の発生源になったり、圧力変動でたわんだりします。対策としては次の手段があります。
- リブ補強:板面に折り曲げによる凹凸を入れて剛性を上げる方法。板厚を上げずに剛性を確保できます。ただし油分や粉塵が堆積しやすい用途では逆効果になるため、厨房排気や粉体系では板厚アップやフラット面での対応が選ばれます。
- アングル・フラットバーによる外周補強:ダクト外周に形鋼を回して剛性を確保する方法。負圧による座屈対策としても有効です。
- 内部ステー:断面内部にステーを渡す方法。効果は高いものの、通気抵抗と清掃性への影響を考慮する必要があります。
フランジ・点検口・ダンパー座の取り付け
産業用ダクトは、アングル材を溶接したフランジで接続するのが一般的です。建築設備の共板フランジ工法のような成形フランジではなく、板厚と圧力に見合った形鋼を確実に溶接することで、気密性と剛性を両立させます。
あわせて、以下の付帯部品を設計段階で織り込んでおくと、後工事が発生しません。
- 点検口・掃除口:粉塵系では必須。堆積しやすい水平部やエルボ下流に配置します。
- ダンパー座:風量調整用ダンパーの取付座。後から現場で穴を開けるより、工場で加工しておくほうが精度もコストも有利です。
- ドレン抜き:結露や洗浄水が想定される系統では、最下部に設けます。
- 吊りピース・支持金具:本体と一体で製作しておくと、現場作業が大幅に短縮できます。
▶ 関連記事:【特注製作】アングル架台の溶接・組立のポイント
現場搬入を見据えた分割設計
大型ダクトの製作でもっとも見落とされやすいのが、「工場から現場まで運べるか」「現場の開口部を通せるか」という点です。
寸法どおりに完璧なダクトを作っても、トラックに載らない、通路の角を曲がれない、既設配管の下をくぐれない——となれば意味がありません。そのため大型品は、あらかじめ搬入経路を想定した分割設計が前提となります。
分割設計で押さえるべき3点
- 分割位置:搬入経路の最狭部と、現場での組立作業性の両方から決定します。
- 接合方法:現場溶接か、ボルト接合か。溶接が困難な環境(防爆区域、稼働中の設備近傍など)ではフランジボルト接合が必須です。
- 合わせ精度:分割品どうしがボルトで確実に合うこと。フランジ面の平面度と、ボルト穴のピッチ精度が決め手になります。ここが甘いと現場で「合わない」トラブルになります。
アガツマでは、組図をご提供いただければ当社で部品図を作成し、ねじ止め位置を含めた分割製作に対応した実績が複数あります。分割の考え方から相談いただくことも可能です。
千葉・房総 製缶板金加工.comのダクト製作対応力
株式会社アガツマは、千葉県君津市を拠点とする製缶板金加工業者です。ダクトをはじめとする厚中板・大型製缶品について、以下の体制でご対応しています。
設計から塗装・組立までワンストップ
設計、材料手配、切断・曲げ、溶接、塗装、組立、発送までの全工程を自社工場内で完結。図面がないアイデア段階から、完成・納品(必要に応じて現場据付)までを一社で引き受けます。
図面レス設計・リバースエンジニアリング
正確な図面がなくても製品化が可能です。手書きのメモやポンチ絵、仕様書からでも3D CADで製作図面を作成します。老朽化して図面が残っていない設備、メーカー廃盤の機械カバーなども、現地調査と現物採寸から図面を復元して再製作できます。
VA/VE提案によるコストダウン
アングル材の溶接構造から板材の曲げ加工へ工法転換を提案するなど、製造現場の視点からムダを省く設計提案を得意としています。ダクトについても、分割数や補強方法の見直しでコストを最適化できるケースがあります。
短納期・特急対応と多品種少量生産
千葉・房総エリア(君津市)を拠点とする地域密着の強みと一貫体制により、千葉県内であれば「当日電話発注 → 当日製作 → 翌日納品」といった特急対応も可能です。アクアライン経由で神奈川県(横須賀・三浦)の造船・プラント向けにも特急納品を行っています。月間1,000種類以上の製造に対応しており、単品の特注品・試作から量産まで柔軟に対応します。
ダクト・カバー関連の製作事例
プラント向け 角丸レジューサーダクト
プラントや鉄鋼工場の排気・集塵ライン、あるいは流体搬送ライン等で使用される、鉄製の中厚板特注「プラント向け変形ダクト配管(角丸レジューサーダクト)」の製作事例です 。本製品は最大径が約Φ800mm、全長約1800mmに及ぶ大型の製缶加工品であり、激しい気流や繰り返しの高負荷、過酷な環境に耐える強固な構造剛性と高い気密性が求められます。
最大の特徴は、片側が丸型で、もう片側が角型へと変化する複雑な異形構造を成形している点です。板厚4.5mmの肉厚な鉄板を当社のファイバーレーザー加工機で精密に切り出した後、多段階のベンダー曲げ加工を駆使して美しい多角形を形作り、滑らかな変形テーパー形状を具現化しました。
亜鉛メッキ板製 排気ダクト
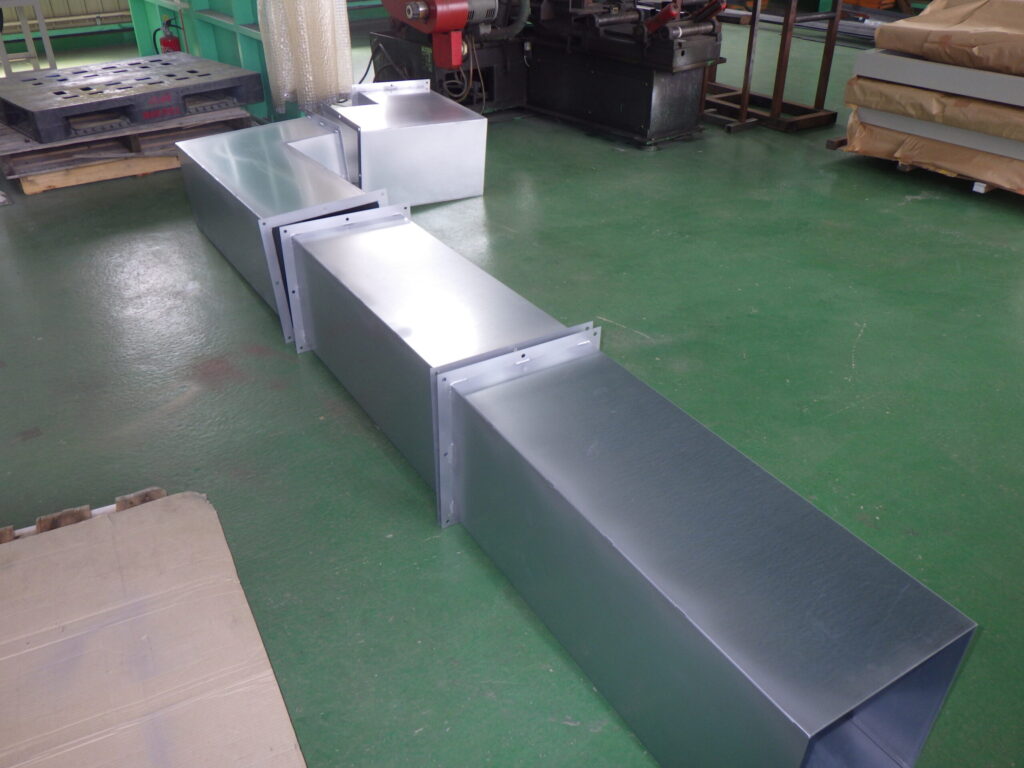
高い防錆性を待つ亜鉛メッキ板を用いて製造しております。
全長は4.5mほどになり、ばらした状態で配送し、現地にて組立の流れとなります。
当社では、亜鉛メッキ板や縞鋼板、エキスパンドメタルなど、多種多様な板材を加工しております。
お気軽にご相談ください。
よくある質問
Qダクト板金と建築板金は何が違いますか?
A建築板金は、建築物の空調・換気・排煙ダクトや屋根・外壁・雨樋などを対象とし、亜鉛鉄板を中心とした薄板をハゼ加工で組み立て、現場で施工する技能領域です。ダクト板金作業はその一区分にあたります。一方、当社が対応する産業用ダクトは、板厚2mm以上の鋼板やステンレス鋼板を溶接で組み上げる製缶板金の領域で、工場・プラントの生産設備に付随するものが中心です。材料も加工設備も異なります。
Q図面がなくてもダクトの製作は依頼できますか?
A可能です。手書きのポンチ絵やラフスケッチ、仕様書からでも、当社の設計担当が3D CADで製作図面を作成します。既設ダクトの更新で図面が残っていない場合も、現地調査・現物採寸を行って図面を復元するリバースエンジニアリングに対応しています。「こういう形のものが欲しい」という構想段階からご相談ください。
Qどのくらいの板厚・サイズまで対応できますか?
A板厚は鉄が最大16mm、ステンレスが最大6mm、アルミが最大6mmまで対応しています。サイズは2m〜10mクラスの長尺物や大型フレームの製作を得意としており、最大6mクラスを中心に、過去にはW5m×L10mといった特大サイズの加工実績もあります。判断に迷う仕様であれば、まずはご相談ください。
Q既設ダクトの一部だけを作り替えることは可能ですか?
A可能です。摩耗や腐食が進行したエルボ部だけを交換する、フードだけを作り替えるといった部分更新のご依頼にも対応しています。既設との接続部の寸法が要になりますので、現物採寸を含めた現地調査からお引き受けします。
Q塗装まで一貫で対応してもらえますか?
A対応可能です。3m四方以上の塗装ブースと2m×2m×3mの大型乾燥炉を自社に完備しており、自然乾燥ではなく高温で塗料を焼き付ける「溶剤焼付塗装」を施しています。屋外の過酷な環境や薬品にも耐えうる塗膜が得られ、外注に出す場合と比べて輸送時間と中間マージンが発生しないため、納期とコストの両面で有利です。
Q現場での据付にも対応していますか?
A製作から現場での据付まで一貫してお引き受けすることが可能です。搬入経路を踏まえた分割設計もあわせてご提案します。対応範囲や条件は案件ごとに異なりますので、設置環境とスケジュールをお知らせいただければ個別にご案内します。
まとめ
「ダクト板金」という言葉が指す領域は2つあり、建築設備用と産業用とでは材質・板厚・接合方法・発注先のすべてが異なります。自社のダクトがどちらに属するかを見極めることが、発注先探しの第一歩です。
産業用ダクトの特注製作では、①流す気体の性質からの材質選定、②負圧・摩耗・高温・外部荷重を踏まえた板厚設定、③圧力損失と補強を考慮した形状設計、④搬入経路を見据えた分割設計——この4点が品質とコストを左右します。
株式会社アガツマは、板厚2〜16mm・最大6mクラスの厚中板製缶を主戦場とし、設計から溶接・焼付塗装・組立までを自社で一貫対応しています。「図面がない」「他社で断られた」「納期がない」「すぐ錆びてしまう」——こうしたお困りごとがありましたら、お気軽にご相談ください。